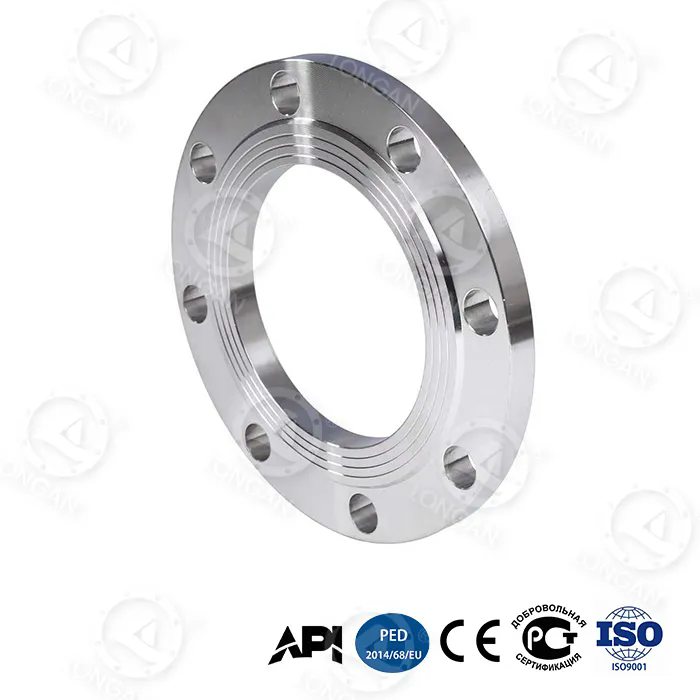
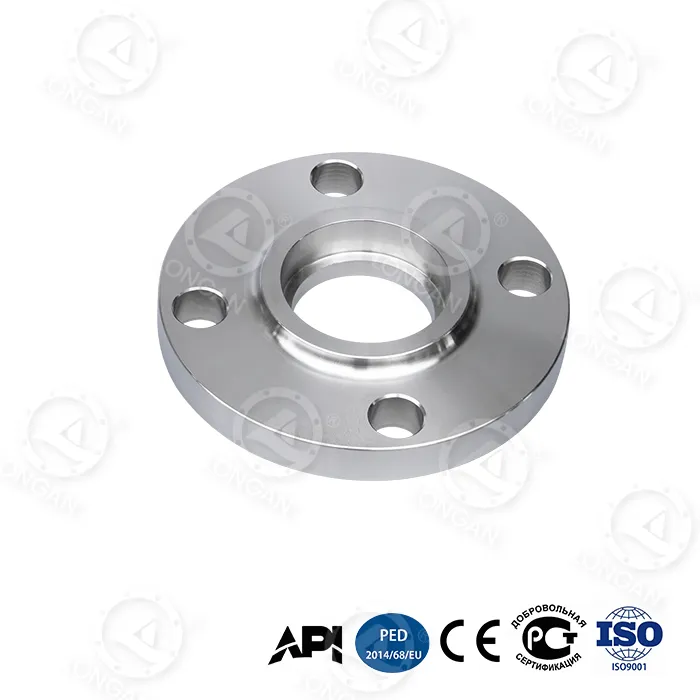
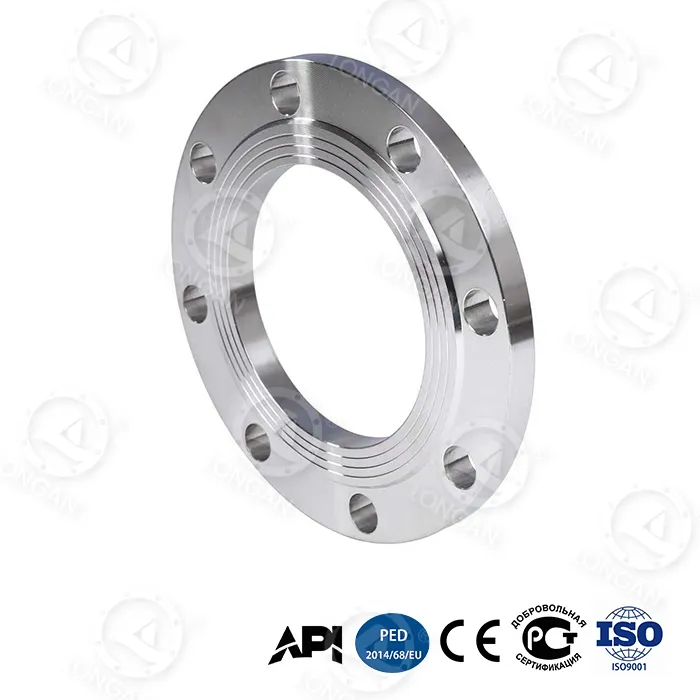
ஒரு பெட்ரோகெமிக்கல் ஆலையில், ஒரு போல்ட் பிளாட் ஃபிளேன்ஜ் இணைப்பு 100 பட்டிக்கு மேல் அழுத்தத்திலும் 400 டிகிரி செல்சியஸ் வெப்பநிலையிலும் செயல்முறை திரவத்தைக் கொண்டிருக்க வேண்டும். முத்திரை ஒரு கூறு மூலம் அல்ல, ஆனால் ஒரு அமைப்பால் உருவாக்கப்பட்டது: விளிம்பு முகங்கள், கேஸ்கெட் மற்றும் போல்ட். போல்ட்கள் இறுக்கப்படும்போது, அவை விளிம்பு முகங்களுக்கு இடையில் கேஸ்கெட்டை அழுத்தும் ஒரு கிளாம்பிங் சக்தியை உருவாக்குகின்றன. கேஸ்கெட், இதையொட்டி, விளிம்பு பரப்புகளில் உள்ள நுண்ணிய முறைகேடுகளை சிதைத்து நிரப்புகிறது, இது கசிவைத் தடுக்கும் தடையை உருவாக்குகிறது. இது போதுமான எளிமையானதாகத் தெரிகிறது. தொழில்துறை விபத்துக்கள் மற்றும் உற்பத்தி இழப்புகளுக்கு ஃபிளேன்ஜ் கசிவுகள் மிகவும் பொதுவான காரணங்களில் ஒன்றாகும். காரணம், நம்பகமான முத்திரையை அடைவதற்கு போல்ட் சுமை, கேஸ்கெட் சுருக்கம் மற்றும் விளிம்பு விறைப்பு ஆகியவற்றின் துல்லியமான சமநிலை தேவைப்படுகிறது - இது முறையற்ற நிறுவல், தவறான போல்ட் முறுக்கு அல்லது மோசமான விளிம்பு முகத்தின் தரம் ஆகியவற்றால் எளிதில் சீர்குலைக்கப்படுகிறது.
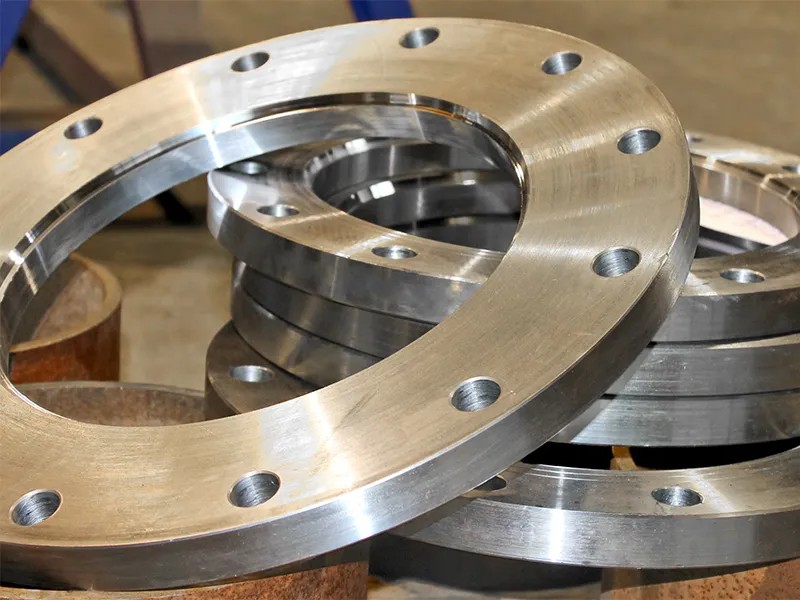
எப்படி என்ற கேள்வி ஏதட்டையான விளிம்புபோல்ட் மூலம் நம்பகமான சீல் அடைகிறது எனவே போல்ட்கள் இறுக்கமாக இருக்கும் வரை இறுக்குவது மட்டும் அல்ல இது பொறியியல் சம்பந்தப்பட்ட விஷயம். போல்ட் சுமை கேஸ்கெட்டை மூடுவதற்கு போதுமானதாக இருக்க வேண்டும், ஆனால் அது கேஸ்கெட்டை நசுக்கும் அல்லது போல்ட்களை விளைவிக்கும் அளவுக்கு அதிகமாக இருக்கக்கூடாது. ஃபிளேன்ஜ் முகங்கள் கேஸ்கெட்டை இணங்க அனுமதிக்கும் அளவுக்கு தட்டையாகவும் மென்மையாகவும் இருக்க வேண்டும், ஆனால் கேஸ்கெட்டைப் பிடிக்க முடியாத அளவுக்கு மென்மையாக இருக்கக்கூடாது. சீரான சுமை விநியோகத்தை உறுதி செய்ய போல்ட்கள் ஒரு குறிப்பிட்ட வரிசையில் இறுக்கப்பட வேண்டும். மேலும் முழு அசெம்பிளியும் அதன் சீல் சக்தியை இழக்காமல் இயக்க அழுத்தம், வெப்பநிலை மற்றும் வெப்ப சுழற்சியைத் தாங்கும் வகையில் வடிவமைக்கப்பட வேண்டும். பொறியாளர்கள், பராமரிப்பு வல்லுநர்கள் மற்றும் கொள்முதல் நிபுணர்களுக்கு போல்ட் செய்யப்பட்ட பிளாட் ஃபிளாஞ்ச் சீல் பற்றிய விரிவான புரிதலை வழங்கும் இந்தக் கட்டுரை இந்த காரணிகள் ஒவ்வொன்றையும் தொழில்நுட்ப விவரமாக ஆராயும். மணிக்குWenzhou Longan Flange Co., Ltd., எங்கள் தொழிற்சாலை இரண்டு தசாப்தங்களாக தட்டையான விளிம்புகளை உற்பத்தி செய்து வருகிறது, மேலும் சீல் நம்பகத்தன்மையை தீர்மானிக்கும் காரணிகள் பற்றிய ஆழமான புரிதலை நாங்கள் உருவாக்கியுள்ளோம்.
ஒரு தட்டையான விளிம்பு எவ்வாறு நம்பகமான சீல் அடைகிறது என்பதைப் புரிந்து கொள்ள, நாம் முதலில் போல்ட் மூட்டின் இயக்கவியலைப் புரிந்து கொள்ள வேண்டும். ஒரு போல்ட் இறுக்கப்படும் போது, அது மீள்தன்மையாக நீட்டப்படுகிறது. போல்ட் ஒரு ஸ்பிரிங் போல் செயல்படுகிறது, மேலும் போல்ட்டில் உள்ள பதற்றம் இரண்டு விளிம்பு முகங்களையும் ஒன்றாக இழுக்கும் ஒரு கிளாம்பிங் சக்தியை உருவாக்குகிறது. இந்த கிளாம்பிங் விசை விளிம்பு முகங்கள் வழியாக கேஸ்கெட்டிற்கு அனுப்பப்படுகிறது. விளிம்பை விட மென்மையான பொருளால் செய்யப்பட்ட கேஸ்கெட் சுருக்கப்பட்டுள்ளது. அது அழுத்தும் போது, அது நுண்ணிய பள்ளத்தாக்குகளில் பாய்கிறது மற்றும் விளிம்பு முகத்தில் கீறல்கள், அழுத்தப்பட்ட திரவம் எளிதில் ஊடுருவ முடியாத ஒரு கடினமான பாதையை உருவாக்குகிறது. கேஸ்கெட்டை இந்த முறைகேடுகளை நிரப்ப போதுமான அளவு சுருக்கப்படும் போது மற்றும் கேஸ்கெட்டில் எஞ்சிய சுருக்க அழுத்தம் திரவத்தின் உள் அழுத்தத்தை விட அதிகமாக இருக்கும் போது முத்திரை அடையப்படுகிறது.
முக்கிய கொள்கை என்னவென்றால், இணைப்பின் சேவை வாழ்க்கை முழுவதும் கேஸ்கெட்டை சுருக்க நிலையில் பராமரிக்க வேண்டும். சுருக்க அழுத்தம் ஒரு முக்கியமான நிலைக்கு கீழே விழுந்தால், முத்திரை கசியும். பல காரணங்களுக்காக சுருக்க அழுத்தம் குறையலாம். கேஸ்கெட் காலப்போக்கில் ஓய்வெடுக்கலாம் (தவழும்), குறிப்பாக உயர்ந்த வெப்பநிலையில். தளர்வு அல்லது அதிர்வு காரணமாக போல்ட்கள் பதற்றத்தை இழக்கலாம். வெப்ப விரிவாக்கம் அல்லது வளைவு காரணமாக விளிம்பு முகங்கள் பிரிக்கப்படலாம். தட்டையான விளிம்பு வடிவமைப்பு இந்த எல்லா காரணிகளையும் கணக்கில் எடுத்துக்கொள்ள வேண்டும். ஒரு தடிமனான, அதிக உறுதியான விளிம்பு வளைவதை எதிர்க்கும் மற்றும் கேஸ்கெட்டில் மிகவும் சீரான சுருக்க அழுத்தத்தை பராமரிக்கும். சிறிய எண்ணிக்கையிலான பெரிய போல்ட்களை விட அதிக எண்ணிக்கையிலான சிறிய போல்ட்கள் அதிக சீரான கிளாம்பிங் விசையை வழங்கும். மற்றும் கேஸ்கெட் பொருள் தளர்வு மற்றும் இரசாயன தாக்குதலை எதிர்க்க தேர்ந்தெடுக்கப்பட வேண்டும்.
ஒரு போல்ட் பிளாட் ஃபிளாஞ்ச் முத்திரையின் நம்பகத்தன்மையை தீர்மானிக்கும் முக்கிய சக்திகள் மற்றும் காரணிகளை பின்வரும் அட்டவணை சுருக்கமாகக் கூறுகிறது.
| காரணி | விளக்கம் | சீல் மீது தாக்கம் |
| போல்ட் டென்ஷன் | இறுக்கும் போது போல்ட்டின் மீள் நீட்சி | கேஸ்கெட்டை அழுத்தும் கிளாம்பிங் சக்தியை வழங்குகிறது |
| கேஸ்கெட் சுருக்கம் | போல்ட் சுமையின் கீழ் கேஸ்கெட்டின் சிதைவு | மேற்பரப்பு முறைகேடுகளை நிரப்புகிறது மற்றும் முத்திரையை உருவாக்குகிறது |
| Flange விறைப்பு | போல்ட் சுமையின் கீழ் வளைக்கும் விளிம்பின் எதிர்ப்பு | முகம் முழுவதும் சீரான கேஸ்கெட் சுருக்கத்தை உறுதி செய்கிறது |
| கேஸ்கெட் தளர்வு | காலப்போக்கில் சுருக்க அழுத்த இழப்பு | சீல் சக்தியைக் குறைக்கிறது; குறைக்கப்பட வேண்டும் |
| வெப்ப விளைவுகள் | போல்ட், விளிம்புகள் மற்றும் கேஸ்கெட்டின் மாறுபட்ட விரிவாக்கம் | போல்ட் சுமையை அதிகரிக்கலாம் அல்லது குறைக்கலாம் |
| உள் அழுத்தம் | செயல்முறை திரவத்தால் செலுத்தப்படும் சக்தி | விளிம்புகளைப் பிரிக்க முனைகிறது; போல்ட் சுமை மூலம் எதிர்கொள்ள வேண்டும் |
Wenzhou Longan Flange Co., Ltd. இல், இந்தக் காரணிகளை மேம்படுத்த எங்கள் பிளாட் ஃபிளேன்ஜ்களை வடிவமைக்கிறோம். எங்கள் விளிம்புகள் உயர்தர எஃகு மூலம் தயாரிக்கப்படுகின்றன மற்றும் சரியான பொருத்தம் மற்றும் சுமை விநியோகத்தை உறுதி செய்வதற்காக துல்லியமான பரிமாணங்களுக்கு இயந்திரம் செய்யப்படுகின்றன. எங்கள் வாடிக்கையாளர்கள் தங்கள் குறிப்பிட்ட பயன்பாடுகளில் நம்பகமான முத்திரைகளை அடைய உதவும் வகையில் போல்ட் தேர்வு, கேஸ்கெட் தேர்வு மற்றும் இறுக்கும் நடைமுறைகள் பற்றிய தொழில்நுட்ப வழிகாட்டுதலையும் நாங்கள் வழங்குகிறோம்.
நம்பகமான முத்திரையை அடைவதில் போல்ட் சுமை ஒற்றை மிக முக்கியமான மாறியாகும். போல்ட் சுமை மிகவும் குறைவாக இருந்தால், கேஸ்கெட்டை மூடுவதற்கு போதுமான அளவு சுருக்கப்படாது. போல்ட் சுமை அதிகமாக இருந்தால், கேஸ்கெட் நசுக்கப்படலாம், போல்ட் பலனளிக்கலாம் அல்லது விளிம்பு சேதமடையலாம். இலக்கு போல்ட் சுமை கேஸ்கெட் உற்பத்தியாளரின் பரிந்துரையால் தீர்மானிக்கப்படுகிறது, இது கேஸ்கெட் பொருளுக்கான குறைந்தபட்ச மற்றும் அதிகபட்ச சுருக்க அழுத்தத்தைக் குறிப்பிடுகிறது. இந்த அழுத்தமானது போல்ட்டின் நூல் உராய்வு மற்றும் மூட்டின் வடிவவியலைப் பயன்படுத்தி முறுக்கு மதிப்பாக மாற்றப்படுகிறது. முறுக்கு-பதற்றம் உறவு சூத்திரத்தால் வழங்கப்படுகிறது: T = K × D × F, T என்பது முறுக்கு, K என்பது நட்டு காரணி (உராய்வைக் கணக்கிடும் பரிமாணமற்ற குணகம்), D என்பது பெயரளவு போல்ட் விட்டம், மற்றும் F என்பது விரும்பிய போல்ட் பதற்றம்.
நட்டு காரணி K ஒரு முக்கியமான ஆனால் பெரும்பாலும் தவறாக புரிந்து கொள்ளப்பட்ட அளவுரு ஆகும். இது நூல்களின் உயவு, போல்ட் மற்றும் நட்டின் மேற்பரப்பு பூச்சு மற்றும் எந்த பூச்சுகளின் முன்னிலையிலும் சார்ந்துள்ளது. K க்கான பொதுவான மதிப்பு லூப்ரிகேட்டட் ஸ்டீல் போல்ட்களுக்கு 0.2 ஆகும், ஆனால் அது நிபந்தனைகளைப் பொறுத்து 0.1 முதல் 0.3 வரை இருக்கலாம். இதன் பொருள் அதே முறுக்கு மதிப்பு மூன்று காரணிகளால் மாறுபடும் ஒரு போல்ட் பதற்றத்தை உருவாக்க முடியும். இதனால்தான் முறுக்கு மட்டும் போல்ட் சுமையின் நம்பகமான குறிகாட்டியாக இல்லை. முக்கியமான பயன்பாடுகளுக்கு, பொறியாளர்கள் போல்ட் நீட்டிப்பு அளவீடு அல்லது நேரடி பதற்றம் குறிகாட்டிகள் போன்ற மிகவும் துல்லியமான முறைகளைப் பயன்படுத்துகின்றனர். கீழே உள்ள அட்டவணை பொதுவான போல்ட் அளவுகள் மற்றும் கேஸ்கெட் பொருட்களுக்கான வழக்கமான முறுக்கு மதிப்புகளை வழங்குகிறது.
| போல்ட் அளவு | கேஸ்கெட் வகை | டார்கெட் போல்ட் ஸ்ட்ரெஸ் (MPa) | பரிந்துரைக்கப்பட்ட முறுக்கு (Nm) | நட் காரணி (கே) |
| M16 | ரப்பர் | 30 - 50 | 80 - 120 | 0.20 |
| M16 | PTFE | 40 - 60 | 100 - 150 | 0.20 |
| M20 | சுழல் காயம் | 60 - 80 | 200 - 280 | 0.18 |
| M24 | சுழல் காயம் | 60 - 80 | 350 - 480 | 0.18 |
| M24 | உலோக ஜாக்கெட் | 80 - 120 | 450 - 650 | 0.16 |
எங்கள் தொழிற்சாலையில், நாங்கள் தயாரிக்கும் ஒவ்வொரு பிளாட் ஃபிளேஞ்சிற்கும் விரிவான முறுக்குவிசை விவரக்குறிப்புகளை எங்கள் வாடிக்கையாளர்களுக்கு வழங்குகிறோம். இந்த விவரக்குறிப்புகள் விளிம்பு பரிமாணங்கள், போல்ட் அளவு மற்றும் பொருள், கேஸ்கெட் வகை மற்றும் இயக்க நிலைமைகள் ஆகியவற்றை அடிப்படையாகக் கொண்டவை. மைக்ரோமீட்டர் மூலம் போல்ட் நீட்டிப்பை அளவிடுவது அல்லது அல்ட்ராசோனிக் போல்ட் டென்ஷன் மீட்டரைப் பயன்படுத்துவது போன்ற இரண்டாவது முறையைப் பயன்படுத்தி அளவீடு செய்யப்பட்ட முறுக்கு விசைகளைப் பயன்படுத்துவதையும் போல்ட் டென்ஷனை சரிபார்ப்பதையும் நாங்கள் பரிந்துரைக்கிறோம். முக்கியமான பயன்பாடுகளில் நம்பகமான முத்திரையை அடைவதற்கு போல்ட் சுமை கட்டுப்பாட்டிற்கான இந்த கடுமையான அணுகுமுறை அவசியம்.
கேஸ்கெட் என்பது உண்மையில் ஒரு போல்ட் செய்யப்பட்ட பிளாட் ஃபிளேன்ஜ் இணைப்பில் முத்திரையை உருவாக்கும் கூறு ஆகும். இது ஒரு சுருக்கக்கூடிய பொருள், இது விளிம்பு முகங்களுக்கு இடையில் பிழியப்படுகிறது. கேஸ்கெட் ஃபிளேன்ஜ் முகங்களின் மேற்பரப்பு முறைகேடுகளுக்கு இணங்க போதுமான மென்மையாக இருக்க வேண்டும், ஆனால் உள் அழுத்தம் மற்றும் செயல்முறை திரவத்தின் இரசாயன தாக்குதலைத் தாங்கும் அளவுக்கு வலுவாக இருக்க வேண்டும். இது காலப்போக்கில் மற்றும் வெப்ப சுழற்சியின் கீழ் அதன் சுருக்க அழுத்தத்தை பராமரிக்க போதுமான மீள்தன்மை கொண்டதாக இருக்க வேண்டும். அனைத்து பயன்பாடுகளுக்கும் பொருத்தமான ஒற்றை கேஸ்கெட் பொருள் இல்லை. கேஸ்கெட் பொருளின் தேர்வு குறிப்பிட்ட பயன்பாட்டின் வெப்பநிலை, அழுத்தம் மற்றும் இரசாயன பொருந்தக்கூடிய தேவைகளைப் பொறுத்தது.
தட்டையான விளிம்புகளுக்கு மிகவும் பொதுவான கேஸ்கெட் பொருட்கள் ரப்பர், PTFE, சுழல் காயம் மற்றும் உலோக ஜாக்கெட். ரப்பர் கேஸ்கட்கள் நீர் மற்றும் காற்று இணைப்புகள் போன்ற குறைந்த அழுத்தம், குறைந்த வெப்பநிலை பயன்பாடுகளில் பயன்படுத்தப்படுகின்றன. PTFE கேஸ்கட்கள் ஆக்கிரமிப்பு திரவங்களுக்கு எதிர்ப்பு தேவைப்படும் இரசாயன பயன்பாடுகளில் பயன்படுத்தப்படுகின்றன. நீராவி மற்றும் ஹைட்ரோகார்பன் கோடுகள் போன்ற உயர் அழுத்தம், உயர் வெப்பநிலை பயன்பாடுகளில் சுழல் காயம் கேஸ்கட்கள் பயன்படுத்தப்படுகின்றன. மெட்டல் ஜாக்கெட்டு கேஸ்கட்கள் மிகவும் தேவைப்படும் பயன்பாடுகளில் பயன்படுத்தப்படுகின்றன, அங்கு அதிக அளவு வெப்பநிலை மற்றும் அழுத்தம் எதிர்ப்பு தேவைப்படுகிறது. கீழே உள்ள அட்டவணை இந்த கேஸ்கெட் பொருட்களின் முக்கிய பண்புகளை ஒப்பிடுகிறது.
| கேஸ்கெட் பொருள் | அதிகபட்ச வெப்பநிலை (°C) | அதிகபட்ச அழுத்தம் (பார்) | இரசாயன எதிர்ப்பு | வழக்கமான பயன்பாடு |
| ரப்பர் (NBR) | 100 | 16 | நல்லது (தண்ணீர், எண்ணெய்) | நீர், காற்று, குறைந்த அழுத்த நீராவி |
| PTFE | 260 | 40 | சிறப்பானது | இரசாயன செயலாக்கம், உணவு |
| சுழல் காயம் | 500 | 100 | மிகவும் நல்லது | நீராவி, ஹைட்ரோகார்பன்கள், உயர் அழுத்தம் |
| உலோக ஜாக்கெட் | 600 | 150 | சிறப்பானது | உயர் வெப்பநிலை, உயர் அழுத்தம் |
Wenzhou Longan Flange Co., Ltd. இல், நாங்கள் கேஸ்கட்களை தயாரிப்பதில்லை, ஆனால் எங்கள் வாடிக்கையாளர்கள் தேர்ந்தெடுக்கும் கேஸ்கெட் எங்களின் பிளாட் ஃபிளேன்ஜ்களுடன் இணக்கமாக இருப்பதை உறுதிசெய்ய நாங்கள் அவர்களுடன் நெருக்கமாகப் பணியாற்றுகிறோம். சரியான கேஸ்கெட் இருக்கைக்கு முக்கியமான, உயர்த்தப்பட்ட முக உயரம் மற்றும் மேற்பரப்பு பூச்சு உள்ளிட்ட விரிவான விளிம்பு முக பரிமாணங்களை நாங்கள் வழங்குகிறோம். கேஸ்கெட் உற்பத்தியாளரின் பரிந்துரைகளின் அடிப்படையில் கேஸ்கட் சுருக்க அழுத்தம் மற்றும் போல்ட் டார்க் பற்றிய வழிகாட்டுதலையும் நாங்கள் வழங்குகிறோம். நம்பகமான முத்திரையை அடைவதற்கு முழு போல்ட் செய்யப்பட்ட கூட்டு அமைப்பு-ஃபிளேன்ஜ், கேஸ்கெட் மற்றும் போல்ட்-ஒன்றாகச் செயல்படுவதை உறுதி செய்வதே எங்கள் குறிக்கோள்.
ஃபிளேன்ஜ் முகத்தின் மேற்பரப்பு முடிவானது ஒரு முக்கியமான அளவுருவாகும், இது பெரும்பாலும் கவனிக்கப்படுவதில்லை. கேஸ்கெட்டானது ஒரு முத்திரையை உருவாக்க, விளிம்பு முகத்தின் மேற்பரப்பு முறைகேடுகளுக்கு இணங்க வேண்டும். மேற்பரப்பு மிகவும் கரடுமுரடானதாக இருந்தால், கேஸ்கெட்டால் ஆழமான பள்ளத்தாக்குகளை நிரப்ப முடியாமல் போகலாம், மேலும் ஒரு கசிவு பாதை இருக்கலாம். மேற்பரப்பு மிகவும் மென்மையாக இருந்தால், கேஸ்கெட்டால் மேற்பரப்பைப் பிடிக்க முடியாமல் போகலாம், மேலும் அது அழுத்தத்தின் கீழ் நழுவலாம் அல்லது வெளியேறலாம். உகந்த மேற்பரப்பு பூச்சு இந்த இரண்டு உச்சநிலைகளுக்கு இடையே ஒரு சமநிலை ஆகும். பெரும்பாலான கேஸ்கெட் பொருட்களுக்கு, Ra 3.2 முதல் 6.3 மைக்ரோமீட்டர் வரை மேற்பரப்பு கடினத்தன்மை பரிந்துரைக்கப்படுகிறது. இது பொதுவாக "ஃபோனோகிராஃபிக்" பூச்சு எனப்படும், ரேட்டட் அல்லது செண்ட்ரிக் பள்ளம் வடிவத்துடன் விளிம்பு முகத்தை எந்திரம் செய்வதன் மூலம் அடையப்படுகிறது.
ஃபோனோகிராஃபிக் பூச்சு ASME B16.5 மற்றும் EN 1092-1 போன்ற தரநிலைகளில் குறிப்பிடப்பட்டுள்ளது. விளிம்பு முகத்தில் தொடர்ச்சியான சுழல் பள்ளத்தை வெட்டும் ஒரு கருவி மூலம் பூச்சு உருவாக்கப்பட்டது. விரும்பிய கடினத்தன்மையை அடைய பள்ளம் ஆழம் மற்றும் இடைவெளி கட்டுப்படுத்தப்படுகிறது. பள்ளம் மாதிரியானது கேஸ்கெட்டைப் பிடிக்கக்கூடிய தொடர்ச்சியான முகடுகள் மற்றும் பள்ளத்தாக்குகளை வழங்குகிறது. இந்த பிடியானது உள் அழுத்தத்தால் கேஸ்கெட்டை வெளியேற்றுவதைத் தடுக்கிறது மற்றும் வெப்ப சுழற்சியின் கீழ் முத்திரையைப் பராமரிக்க உதவுகிறது. கீழே உள்ள அட்டவணை வெவ்வேறு கேஸ்கெட் பொருட்களுக்கு பரிந்துரைக்கப்பட்ட மேற்பரப்பு பூச்சு வழங்குகிறது.
| கேஸ்கெட் பொருள் | பரிந்துரைக்கப்பட்ட மேற்பரப்பு கடினத்தன்மை (Ra, µm) | பினிஷ் வகை |
| ரப்பர் | 3.2 - 6.3 | ஃபோனோகிராஃபிக் (சென்ட்ரிக் அல்லது செரேட்டட்) |
| PTFE | 1.6 - 3.2 | ஃபோனோகிராஃபிக் அல்லது மென்மையானது |
| சுழல் காயம் | 3.2 - 6.3 | ஃபோனோகிராஃபிக் |
| உலோக ஜாக்கெட் | 3.2 - 6.3 | ஃபோனோகிராஃபிக் |
எங்கள் தொழிற்சாலையில், துல்லியமான கருவியுடன் கூடிய CNC லேத்ஸைப் பயன்படுத்தி, எங்களின் அனைத்து பிளாட் ஃபிளேன்ஜ் முகங்களையும் குறிப்பிட்ட மேற்பரப்பு முடிவிற்கு மாற்றுகிறோம். ப்ரோபிலோமீட்டரைப் பயன்படுத்தி மேற்பரப்பைச் சரிபார்த்து, எங்களின் தரக் கட்டுப்பாட்டு ஆவணத்தில் முடிவுகளைப் பதிவு செய்கிறோம். நாங்கள் உற்பத்தி செய்யும் ஒவ்வொரு தட்டையான விளிம்பும் கேஸ்கெட் இருக்கைக்கு உகந்த மேற்பரப்பை வழங்குவதை இது உறுதி செய்கிறது. பல்வேறு கேஸ்கெட் வகைகள் மற்றும் பயன்பாடுகளின் தேவைகளைப் பூர்த்தி செய்ய, மென்மையான பூச்சு, செரேட்டட் ஃபினிஷ் மற்றும் ரிங் ஜாயின்ட் ஃபினிஷ் உள்ளிட்ட பல்வேறு வகையான ஃபேஸ் ஃபினிஷ்களையும் நாங்கள் வழங்குகிறோம்.
நம்பகமான முத்திரையை அடைவதில் போல்ட் இறுக்கும் வரிசை மற்றொரு முக்கியமான காரணியாகும். ஒரு சீரற்ற வரிசையில் போல்ட்கள் ஒரு நேரத்தில் இறுக்கமாக இருந்தால், விளிம்பு சிதைந்துவிடும், மற்றும் கேஸ்கெட் சுருக்கம் சீரற்றதாக இருக்கும். இறுதி முறுக்கு மதிப்புகள் சரியாக இருந்தாலும் இது கசிவுக்கு வழிவகுக்கும். பல பாஸ்களில், ஒரு நட்சத்திரம் அல்லது குறுக்கு வடிவத்தில் போல்ட்களை இறுக்குவது சரியான செயல்முறையாகும். கேஸ்கெட்டை உட்கார வைத்து, விளிம்புகளை சீரமைக்க, முதல் பாஸ் குறைந்த முறுக்கு பாஸ் (பொதுவாக இறுதி முறுக்கு 30%) இருக்க வேண்டும். இரண்டாவது பாஸ் ஒரு நடுத்தர முறுக்கு பாஸ் (பொதுவாக இறுதி முறுக்கு 60%) இருக்க வேண்டும். இறுதி பாஸ் முழு முறுக்குவிசையில், மீண்டும் ஒரு நட்சத்திர வடிவத்தில் இருக்க வேண்டும். இந்த படிப்படியான, சீரான இறுக்கமானது கேஸ்கெட்டை சமமாக சுருக்கி, விளிம்பு முகங்கள் இணையாக இருப்பதை உறுதி செய்கிறது.
பாஸ்களின் எண்ணிக்கை மற்றும் குறிப்பிட்ட முறுக்கு மதிப்புகள் விளிம்பின் அளவு, போல்ட் எண்ணிக்கை மற்றும் கேஸ்கெட் பொருள் ஆகியவற்றைப் பொறுத்தது. பல போல்ட்கள் கொண்ட பெரிய விளிம்புகளுக்கு, மூன்று அல்லது நான்கு பாஸ்கள் தேவைப்படலாம். சிறிய விளிம்புகளுக்கு, இரண்டு பாஸ்கள் போதுமானதாக இருக்கலாம். கீழே உள்ள அட்டவணை போல்ட் இறுக்கும் வரிசைகளுக்கான பொதுவான வழிகாட்டுதலை வழங்குகிறது.
| விளிம்பு அளவு | போல்ட் எண்ணிக்கை | பரிந்துரைக்கப்பட்ட பாஸ்கள் | முறுக்கு முறை |
| DN50 - DN100 | 4 - 8 | 2 | நட்சத்திர முறை |
| DN150 - DN300 | 8 - 12 | 3 | நட்சத்திர முறை |
| DN350 - DN600 | 12 - 20 | 3 - 4 | நட்சத்திர முறை |
| > DN600 | > 20 | 4+ | நட்சத்திர முறை, பல நிலைகள் |
இறுக்கும் செயல்முறை சரியாக செய்யப்பட்டுள்ளதா என்பதை உறுதிப்படுத்த தரக் கட்டுப்பாடு அவசியம். இறுதி முறுக்கு விசைக்குப் பிறகு, ஒரு தகுதிவாய்ந்த இன்ஸ்பெக்டர் ஒவ்வொரு போல்ட்டிலும் உள்ள முறுக்கு விசையை அளவீடு செய்யப்பட்ட முறுக்கு விசையைப் பயன்படுத்தி சரிபார்க்க வேண்டும். விளிம்புகள் இணையாக இருப்பதை உறுதிசெய்ய, சுற்றளவைச் சுற்றியுள்ள பல புள்ளிகளில் விளிம்பு முகங்களுக்கு இடையிலான இடைவெளியையும் ஆய்வாளர் சரிபார்க்க வேண்டும். இடைவெளி சீரற்றதாக இருந்தால், போல்ட் தளர்த்தப்பட்டு, இறுக்கும் செயல்முறை மீண்டும் செய்யப்பட வேண்டும். Wenzhou Longan Flange Co., Ltd. இல், நாங்கள் தயாரிக்கும் ஒவ்வொரு பிளாட் ஃபிளேஞ்சிற்கும் விரிவான நிறுவல் வழிமுறைகள் மற்றும் முறுக்கு விவரக்குறிப்புகளை எங்கள் வாடிக்கையாளர்களுக்கு வழங்குகிறோம். எங்கள் வாடிக்கையாளர்கள் தங்கள் முக்கியமான பயன்பாடுகளில் நம்பகமான முத்திரைகளை அடைய உதவுவதற்கு நாங்கள் ஆன்-சைட் பயிற்சி மற்றும் தொழில்நுட்ப ஆதரவையும் வழங்குகிறோம்.
கேள்வி 1: பிளாட் ஃபிளேஞ்சிற்கான சரியான போல்ட் டார்க் என்ன?
பதில்: சரியான போல்ட் முறுக்கு என்பது போல்ட் அளவு, போல்ட் பொருள், கேஸ்கெட் பொருள் மற்றும் இயக்க நிலைமைகளைப் பொறுத்தது. இது பொதுவாக கேஸ்கெட் உற்பத்தியாளரால் குறிப்பிடப்படுகிறது அல்லது T = K × D × F சூத்திரத்தைப் பயன்படுத்தி கணக்கிடப்படுகிறது, இதில் K என்பது நட்டு காரணி, D என்பது போல்ட் விட்டம் மற்றும் F என்பது இலக்கு போல்ட் பதற்றம். Wenzhou Longan Flange Co., Ltd இல் நாங்கள் தயாரிக்கும் ஒவ்வொரு பிளாட் ஃபிளேன்ஜிற்கும் விரிவான முறுக்குவிசை விவரக்குறிப்புகளை வழங்குகிறோம். அளவீடு செய்யப்பட்ட முறுக்கு விசையைப் பயன்படுத்துவது மற்றும் பரிந்துரைக்கப்பட்ட இறுக்கமான வரிசையைப் பின்பற்றுவது அவசியம்.
கேள்வி 2: நான் போல்ட்களை குறிப்பிட்ட முறுக்குவிசைக்கு இறுக்கிய பிறகும் எனது பிளாட் ஃபிளேன்ஜ் ஏன் கசிகிறது?
பதில்: பல காரணங்கள் இருக்கலாம். கேஸ்கெட் சேதமடைந்திருக்கலாம் அல்லது தவறான பொருள் இருக்கலாம். விளிம்பு முகங்கள் சேதமடைந்திருக்கலாம் அல்லது தவறான மேற்பரப்பு பூச்சு இருக்கலாம். போல்ட்கள் மாசுபட்டதாகவோ அல்லது முறையற்ற முறையில் உயவூட்டப்பட்டதாகவோ இருக்கலாம், இதன் விளைவாக ஒரு நட்டு காரணியாக கருதப்படும் மதிப்பில் இருந்து வேறுபட்டது. விளிம்புகள் இணையாக இல்லாமல் இருக்கலாம். அல்லது இயக்க நிலைமைகள் கேஸ்கெட்டின் அழுத்தம் அல்லது வெப்பநிலை மதிப்பீட்டை விட அதிகமாக இருக்கலாம். மூல காரணத்தை அடையாளம் காண அனைத்து கூறுகளின் முழுமையான ஆய்வு மற்றும் நிறுவல் செயல்முறையின் மறுஆய்வு அவசியம்.
கேள்வி 3: உயர்த்தப்பட்ட முகத்திற்கும் பிளாட் ஃபேஸ் ஃபேஞ்சிற்கும் என்ன வித்தியாசம்?
பதில்: உயர்த்தப்பட்ட முகம் தட்டையான விளிம்பு முகத்தில் சிறிய உயர்த்தப்பட்ட வளையத்தைக் கொண்டுள்ளது, அதே சமயம் ஒரு தட்டையான முகப்பரு முற்றிலும் தட்டையான முகத்தைக் கொண்டுள்ளது. உயர்த்தப்பட்ட முகம் கேஸ்கெட்டில் போல்ட் சுமைகளை குவிக்கும் வகையில் வடிவமைக்கப்பட்டுள்ளது, இது சீல் அழுத்தத்தை அதிகரிக்கிறது. பிளாட் ஃபேஸ் ஃபேஸ் ஃபேஸ் ஃபுல்-ஃபேஸ் கேஸ்கட்களுடன் பயன்படுத்தப்படுகிறது மற்றும் குறைந்த அழுத்த பயன்பாடுகள் மற்றும் வார்ப்பிரும்பு அல்லது பிளாஸ்டிக் விளிம்புகளுடன் பொதுவானது. தேர்வு பயன்பாடு மற்றும் இனச்சேர்க்கை விளிம்பைப் பொறுத்தது.
கேள்வி 4: தட்டையான விளிம்பு போல்ட்களை எவ்வளவு அடிக்கடி மீண்டும் இறுக்க வேண்டும்?
பதில்: 24 மணிநேர செயல்பாட்டிற்குப் பிறகு பிளாட் ஃபிளேன்ஜ் போல்ட் மீண்டும் இறுக்கப்பட வேண்டும், குறிப்பாக அதிக வெப்பநிலை பயன்பாடுகளில் வெப்ப விரிவாக்கம் மற்றும் கேஸ்கெட் தளர்வு ஆகியவை போல்ட் சுமை இழப்பை ஏற்படுத்தும். அதன்பிறகு, வருடாந்திர பணிநிறுத்தங்கள் போன்ற திட்டமிடப்பட்ட பராமரிப்பு இடைவெளிகளில் மீண்டும் இறுக்குவது பொதுவாக செய்யப்படுகிறது. அதிர்வெண் பயன்பாட்டின் முக்கியத்துவத்தையும் இயக்க நிலைமைகளையும் சார்ந்துள்ளது. கசிவுகளுக்கான வழக்கமான ஆய்வும் பரிந்துரைக்கப்படுகிறது.
கேள்வி 5: ஒரு தட்டையான ஃபிளாஞ்ச் சீல் செய்யக்கூடிய அதிகபட்ச அழுத்தம் என்ன?
பதில்: ஒரு பிளாட் ஃபிளேன்ஜ் சீல் செய்யக்கூடிய அதிகபட்ச அழுத்தம், விளிம்பு மதிப்பீடு, கேஸ்கெட் பொருள் மற்றும் போல்ட் சுமை ஆகியவற்றைப் பொறுத்தது. எடுத்துக்காட்டாக, ஸ்பைரல் காயம் கேஸ்கெட்டுடன் கூடிய 150 ஆம் வகுப்பு பிளாட் ஃபிளாஞ்ச் சுற்றுப்புற வெப்பநிலையில் 20 பட்டி வரை சீல் வைக்கும். ஒரு கிளாஸ் 300 ஃபிளேன்ஜ் 50 பார் வரை சீல் செய்ய முடியும். அதிக அழுத்தங்களுக்கு அதிக விளிம்பு மதிப்பீடுகள் மற்றும் அதிக வலுவான கேஸ்கெட் பொருட்கள் தேவை. எங்கள் தொழிற்சாலையில், வெவ்வேறு பயன்பாடுகளின் தேவைகளைப் பூர்த்தி செய்வதற்காக நாங்கள் பலவிதமான அழுத்த வகுப்புகளில் பிளாட் ஃபிளாஞ்ச்களை உற்பத்தி செய்கிறோம்.
போல்ட் செய்யப்பட்ட தட்டையான விளிம்புடன் நம்பகமான முத்திரையை அடைவது ஒரு கணினி பொறியியல் சவாலாகும். இதற்கு போல்ட் சுமை, கேஸ்கெட் சுருக்கம், விளிம்பு விறைப்பு மற்றும் மேற்பரப்பு பூச்சு ஆகியவற்றின் சரியான கலவை தேவைப்படுகிறது. இந்த காரணிகள் ஒவ்வொன்றும் கவனமாகக் குறிப்பிடப்பட வேண்டும் மற்றும் இணைப்பின் சேவை வாழ்க்கை முழுவதும் கேஸ்கெட்டானது சுருக்க நிலையில் இருப்பதை உறுதி செய்ய வேண்டும். கேஸ்கெட்டை அழுத்துவதற்கு போல்ட் சுமை போதுமானதாக இருக்க வேண்டும், ஆனால் அது கேஸ்கெட்டையோ அல்லது விளிம்பையோ சேதப்படுத்தும் அளவுக்கு அதிகமாக இல்லை. கேஸ்கெட் செயல்முறை திரவத்துடன் இணக்கமாக இருக்க வேண்டும் மற்றும் இயக்க வெப்பநிலை மற்றும் அழுத்தத்தை தாங்கும் திறன் கொண்டது. பக்கவாட்டு முகங்கள் தட்டையாக இருக்க வேண்டும் மற்றும் கேஸ்கெட்டை இணங்க மற்றும் பிடிப்பதை அனுமதிக்க சரியான மேற்பரப்பு பூச்சு இருக்க வேண்டும். சீரான சுமை விநியோகத்தை உறுதி செய்ய போல்ட்கள் சரியான வரிசையில் இறுக்கப்பட வேண்டும். Wenzhou Longan Flange Co., Ltd. இல், எங்கள் தொழிற்சாலை இரண்டு தசாப்தங்களுக்கும் மேலாக தட்டையான விளிம்புகளை உற்பத்தி செய்து வருகிறது, மேலும் இந்த காரணிகளைப் பற்றிய ஆழமான புரிதலை நாங்கள் உருவாக்கியுள்ளோம். சரியான பொருத்தம் மற்றும் சுமை விநியோகத்தை உறுதிசெய்ய எங்கள் விளிம்புகள் துல்லியமாக எந்திரம் செய்யப்பட்டுள்ளன, மேலும் எங்கள் வாடிக்கையாளர்களுக்கு நம்பகமான முத்திரைகளை அடைவதற்குத் தேவையான தொழில்நுட்ப ஆதரவை நாங்கள் வழங்குகிறோம்.
நீங்கள் ஒரு புதிய குழாய் அமைப்பை வடிவமைத்தாலும் அல்லது ஏற்கனவே உள்ள ஒன்றைப் பராமரித்தாலும், உங்கள் பிளாட் ஃபிளேன்ஜ் தேவைகளைப் பற்றி விவாதிக்க எங்களைத் தொடர்புகொள்ள உங்களை அழைக்கிறோம். எங்கள் பொறியாளர்கள் குழு உங்கள் பயன்பாட்டிற்கான சரியான விளிம்பைத் தேர்ந்தெடுக்கவும், முறுக்கு விவரக்குறிப்புகளை வழங்கவும் மற்றும் கேஸ்கெட் தேர்வு மற்றும் நிறுவல் பற்றிய வழிகாட்டுதலை வழங்கவும் உதவும். எங்கள் வாடிக்கையாளர்களுக்கு மிக உயர்ந்த தரமான தயாரிப்புகள் மற்றும் சிறந்த சேவையை வழங்க நாங்கள் கடமைப்பட்டுள்ளோம்.
Wenzhou Longan Flange Co., Ltd.ஐ இன்று தொடர்பு கொள்ளவும்உங்கள் பிளாட் ஃபிளேன்ஜ் தேவைகளைப் பற்றி விவாதிக்கவும், உங்கள் முக்கியமான பயன்பாடுகளில் நம்பகமான சீல் செய்வதை அடைய எங்கள் தயாரிப்புகள் உங்களுக்கு எப்படி உதவும் என்பதைக் கண்டறியவும்.
TradeManager
Skype
VKontakte